一卷 PP 片材下線,厚度量過、外觀看過,看起來沒有問題。真正的考試在客戶那邊:片材送進熱成型機,加熱、成型、裁切,變成一個個食品托盤。這時候只要某個角落壁太薄、這批透明度跟上一批不一樣,或捲料一路往一邊偏,頭一個被拿出來查的就是片材。
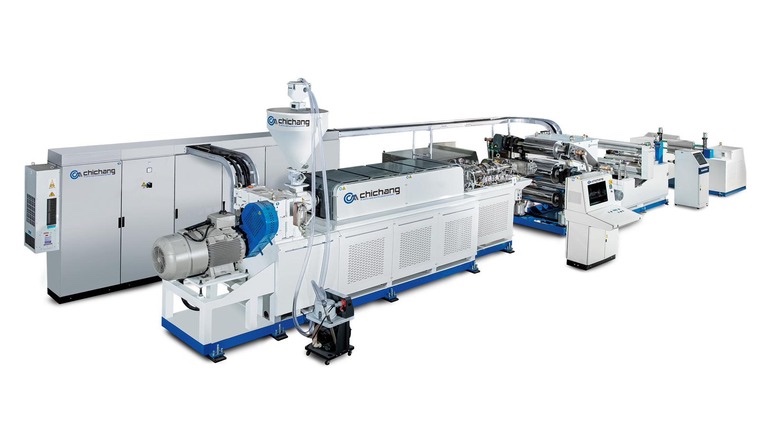
所以評估一條 PP 片材押出線,比較實際的問法是:客戶成型時最常遇到的問題,產線上哪一段管得到?片材在線上走的順序,大致是押出機、模頭、輥組(roll stack)、修邊分切,最後收捲或裁成單片。下面就從這三種狀況,一一回到產線上找原因,最後再談多層結構。
熱成型時,片材加熱軟化後被拉進模具。托盤的角落和深處本來就是拉伸最多、最容易變薄的位置;片材本身厚薄不均,加熱後軟化的程度跟著不同,會讓成型後的壁厚差異更大。PP 的熱成型溫度窗口通常比 PS 這類非結晶材料窄,所以做 PP 片材,對厚度一致性會更挑。
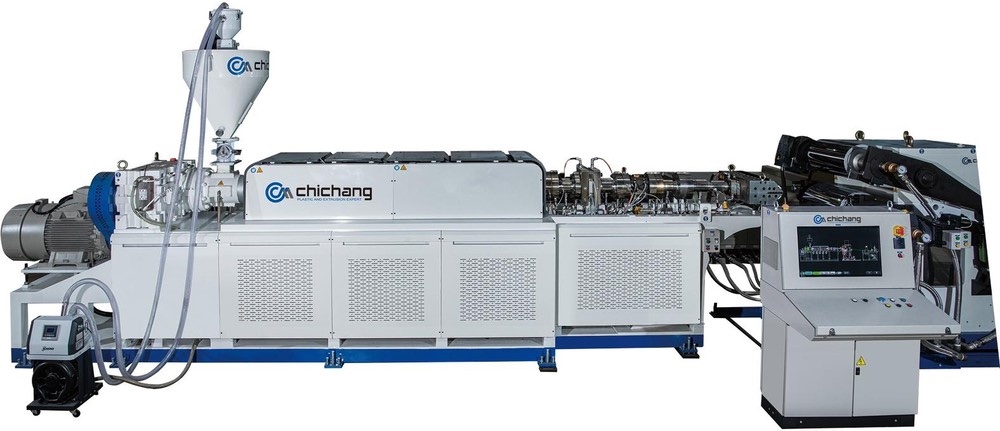
厚度的變異有兩個方向。橫向(整個幅寬)主要看模頭怎麼把熔體分開;縱向(沿著生產方向)則常來自押出機出料的壓力與流量波動,輥隙與線速穩不穩也有關係。很多產線會在押出機和模頭之間加一台齒輪泵,作用就是降低這段波動,讓進模頭的流量更穩。
PP 是半結晶材料。熔體離開模頭後進入輥組,片材在輥面上冷卻的速度和均勻度會影響結晶狀態,進而反映在透明度、剛性,以及客戶成型時的加熱表現上。配方裡加不加澄清劑、成核劑也有影響,不過那是配方端的事;到了產線端,輥溫、輥速、片材貼輥的狀況,是押出廠每天要管、也管得到的部分。
同一個配方,輥組狀態不穩,片材就可能一批一個樣子。
食品托盤這類薄片多半以捲料供片給成型機。片材平不平、邊緣齊不齊、分切寬度準不準、收捲鬆緊一不一致,都會影響成型機送料順不順。較厚的片材則常裁成單片,用單片式成型機加工。
增昌的片材線在輥組之後可配置修邊分切單元,再搭配收捲機或電腦控制的裁切單元,依客戶的成型方式收成捲料,或直接裁成單片。
增昌的片材押出系統可以做單層,也可以做到最多 5 層共擠。多層的好處是表層和芯層能分開配方,例如表層顧外觀與光澤,芯層調整剛性或材料成本。哪一層能用什麼料,要看終端用途;做食品接觸的托盤,還得符合銷售地的食品接觸法規,這部分要由片材廠和品牌客戶一起確認。
增昌 1972 年在台南創立,五十多年來主力一直是薄膜與片材押出。1974 年開始外銷東南亞,之後陸續做到美洲、非洲與大洋洲,1996 年打進德國與歐洲市場,也是台灣第一家把押出機賣進德國的廠商。
片材線可加工 PP、PE、ABS、HIPS、PET、PC、PMMA 等熱塑性塑膠,應用從食品托盤到文具配件都有。材料和用途可以差很多,但片材交到客戶手上,要過的都是同一關:成型時,每一段、每一批的表現都要一樣。
PP 片材押出線可以做幾層?
增昌的片材押出系統可做單層或多層共擠,最多 5 層。層數與各層比例依終端產品需求規劃。
同一條線可以換做 PET 或 HIPS 片嗎?
不一定,要看所選的機型與配置。增昌片材線列出的可加工材料包括 PP、PE、ABS、HIPS、PET、PC、PMMA,但不同材料對螺桿、溫控與前處理的要求不同,例如 PET 通常需要除濕乾燥。要跨材料生產,最好在規劃階段就把材料清單講清楚,讓工程團隊評估配置。
片材要收捲還是裁成單片?
看客戶的成型方式:捲料式成型機用捲料,單片式成型機用裁好的片材。下游要配收捲還是裁切,可以在規劃產線時跟增昌討論。
正在評估 PP 片材押出線?詢問時只要先說兩件事:片材要做成什麼產品(例如食品托盤或文具配件),以及你的客戶用捲料還是單片成型。增昌工程團隊會依此跟你討論合適的層數、押出機口徑與下游配置 → 看增昌 PP 片材押出線
本文首刊於 PRM-Taiwan E-News。