Русский
Рулон листа сходит с вашей линии экструзии листа из PP. Толщина проверена, поверхность проверена, все выглядит нормально. Настоящее испытание происходит на предприятии вашего заказчика, когда этот лист нагревают, формуют и обрезают, превращая в пищевые лотки. Если один из углов получается слишком тонким, если эта партия выглядит более мутной, чем предыдущая, или если полотно постоянно уходит в одну сторону, лист — одна из первых вещей, которые проверяют.
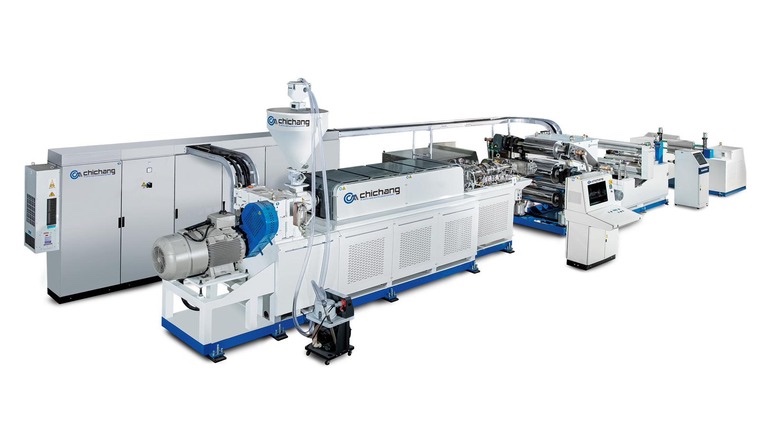
Оценивая линию, задайте вопрос полезнее, чем «какова производительность?»: какой участок управляет теми проблемами, которые на самом деле видит ваш заказчик? На типовой линии расплав проходит через экструдер и плоскощелевую головку, охлаждается в лист на валковом каландре, затем кромки обрезаются, лист разрезается на полосы и наматывается либо режется на форматы. Сначала рассмотрены три типичные проблемы, каждая из которых прослежена до своего участка линии, а затем — замечание о многослойной структуре.
При термоформовании нагретый лист втягивается в форму. Углы и самые глубокие точки лотка и так вытягиваются сильнее всего и обычно получаются самыми тонкими. Неравномерная толщина листа усугубляет разнотолщинность стенок отформованного лотка, поскольку более толстые и более тонкие участки по-разному размягчаются при нагреве. У PP температурное окно термоформования, как правило, уже, чем у аморфных материалов вроде PS, поэтому лист из PP менее терпим к разнотолщинности.
Толщина меняется в двух направлениях. По ширине она зависит главным образом от того, как головка распределяет расплав. В направлении движения полотна (по длине) причиной часто служат колебания давления и производительности на экструдере, а также стабильность зазора между валками и скорости линии. Многие линии оснащают шестеренным насосом между экструдером и головкой, чтобы уменьшить эти колебания и обеспечить более ровный поток.
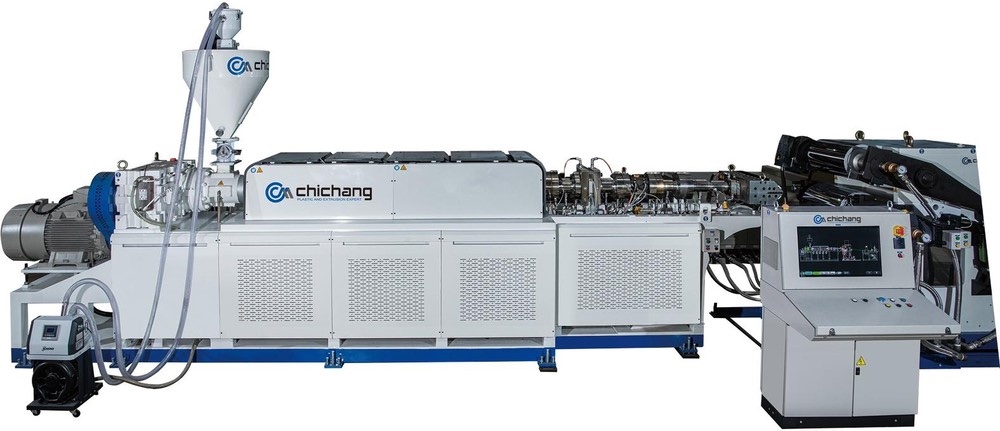
PP — полукристаллический полимер. Когда расплав выходит из головки и попадает на валковый каландр, то, как быстро и как равномерно охлаждается лист, влияет на его кристаллическую структуру, а это проявляется в прозрачности, жесткости и в поведении листа, когда заказчик нагревает его для формования. Осветлители и зародышеобразователи в рецептуре тоже важны, но они закладываются до того, как смола попадает на линию. На самой линии температура валков, скорость валков и характер контакта листа с валками — это то, чем производитель листа управляет ежедневно.
Та же рецептура, но нестабильный валковый каландр: лист может получаться разным от партии к партии.
Тонкий лист для пищевых лотков обычно подается в термоформовочную машину с рулона. Плоскостность, качество кромки, ширина реза и постоянство натяжения при намотке — все это определяет, будет ли рулон подаваться без сбоев от начала до конца. Лист большей толщины часто режут на отдельные листы для формовочных машин с листовой подачей.
После валкового каландра листовые линии Chi Chang могут быть укомплектованы узлом обрезки кромок и продольной резки, за которым следует намоточное устройство или режущий узел с компьютерным управлением, чтобы поставлять рулоны или нарезанные листы в зависимости от способа формования у ваших заказчиков.
Системы Chi Chang для экструзии листа выпускают однослойный лист или соэкструдированный многослойный лист, содержащий до 5 слоев. Несколько слоев позволяют составлять рецептуру внешнего слоя и сердцевины раздельно: например, внешний слой — для внешнего вида и блеска, а внутренний слой — настроенный на жесткость или стоимость материала. Какой материал можно использовать в каком слое, зависит от конечного применения, а лотки, контактирующие с пищевыми продуктами, должны также соответствовать нормам для материалов, контактирующих с пищевыми продуктами, на рынке их продажи. Производитель листа и владелец бренда должны подтвердить это совместно.
Компания Chi Chang была основана в Тайнани в 1972 году, и с тех пор экструзия пленки и листа остается в центре ее деятельности. В 1974 году она начала экспорт в страны Юго-Восточной Азии, расширила присутствие на рынках Америки, Африки и Океании, а в 1996 году вышла на германский и более широкий европейский рынок, став первой тайваньской компанией, экспортировавшей экструдер в Германию.
Ее листовые линии могут перерабатывать PP, PE, ABS, HIPS, PET, PC, PMMA и другие термопласты для применений от пищевых лотков до канцелярских принадлежностей. Материалы и области применения очень разнообразны. А вот то, что проверяет заказчик при формовании, неизменно: ведет ли себя лист одинаково на каждом участке и в каждой партии.
Системы Chi Chang для экструзии листа выпускают однослойный лист или соэкструдированный лист, содержащий до 5 слоев. Количество слоев и соотношение их толщин планируются исходя из конечного изделия.
Не обязательно: это зависит от выбранной модели и конфигурации. Chi Chang указывает PP, PE, ABS, HIPS, PET, PC и PMMA среди материалов, которые могут перерабатывать ее листовые линии, но к каждому материалу предъявляются свои требования к конструкции шнека, контролю температуры и подготовке материала. Например, PET, как правило, требует сушки осушенным воздухом перед экструзией. Если вы планируете перерабатывать на линии более одного материала, сообщите полный перечень материалов уже на этапе планирования, чтобы инженерная команда могла оценить подходящую конфигурацию.
Это зависит от того, как формуют ваши заказчики: термоформовочные машины с рулонной подачей используют рулоны, а машины с листовой подачей — нарезанные листы. Что установить в конце линии — намоточное устройство или режущий узел, — можно обсудить с Chi Chang при планировании линии.
Рассматриваете линию экструзии листа из PP? Для начала при обращении достаточно двух сведений: чем станет лист (например, пищевыми лотками или канцелярскими принадлежностями) и формуют ли ваши заказчики из рулонов или из нарезанных листов. Дальше инженерная команда Chi Chang обсудит с вами подходящую структуру слоев, размер экструдера и конфигурацию последующих участков линии → См. линию Chi Chang для экструзии листа из PP
Эта статья впервые опубликована в PRM-Taiwan E-News.