تخرج لفة صفيحة من خط بثق صفائح PP لديك. السماكة مفحوصة، والسطح مفحوص، وكل شيء يبدو سليمًا. أما الاختبار الحقيقي فيجري في مصنع عميلك، حين تُسخَّن تلك الصفيحة وتُشكَّل وتُقلَّم لتصبح صواني أغذية. فإذا خرجت زاوية رقيقة أكثر من اللازم، أو بدت هذه الدفعة أكثر عكارة من سابقتها، أو ظل الشريط ينحرف إلى جانب واحد، فإن الصفيحة تكون من أوائل ما يُفحص.
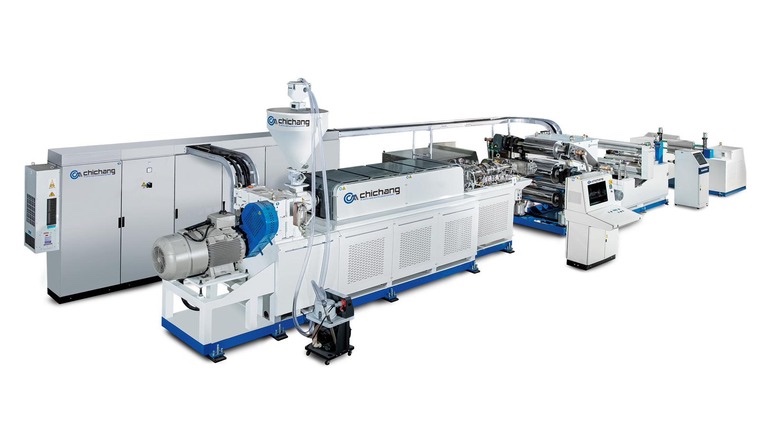
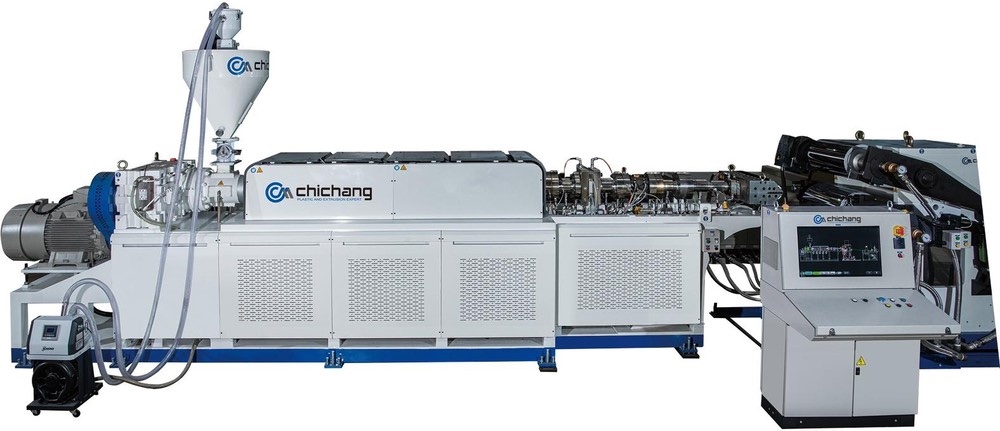
عند تقييم أي خط، اطرح سؤالًا أجدى من «ما هي الطاقة الإنتاجية؟»: أي قسم يتحكم في المشكلات التي يراها عميلك فعليًا؟ ففي الخط النموذجي، يمرّ المصهور عبر آلة البثق والقالب المسطح، ثم يُبرَّد على مجموعة الأسطوانات ليتحول إلى صفيحة، ثم تُقلَّم حواف الصفيحة وتُقطَّع طوليًا وتُلَفّ أو تُقصّ إلى المقاس المطلوب. وتأتي أولًا ثلاث مشكلات شائعة، تُرَدّ كل منها إلى الخط، يتبعها ملاحظة حول البنية متعددة الطبقات.
في التشكيل الحراري، تُسحب الصفيحة المسخَّنة إلى داخل قالب التشكيل. وتتمدد زوايا الصينية وأعمق نقاطها أكثر من غيرها أصلًا، وتميل إلى أن تخرج أرقّ ما يكون. ويؤدي عدم انتظام سماكة الصفيحة إلى تفاقم التباين في سماكة جدار الصينية المشكَّلة، لأن المناطق الأسمك والأرقّ تلين بصورة مختلفة تحت الحرارة. وعادةً ما تكون نافذة حرارة التشكيل الحراري لمادة PP أضيق منها في المواد غير المتبلورة مثل PS، ولذلك تكون صفائح PP أقل تسامحًا مع تفاوت السماكة.
تتباين السماكة في اتجاهين. فعلى امتداد العرض، تعتمد أساسًا على كيفية توزيع القالب للمصهور. أما في اتجاه الآلة، فغالبًا ما تنشأ عن تذبذبات الضغط والإنتاج في آلة البثق، وعن مدى ثبات الفجوة بين الأسطوانات وسرعة الخط. وتضيف خطوط كثيرة مضخة تروس بين آلة البثق والقالب لتقليل هذه التذبذبات وتوفير تدفق أكثر استقرارًا.
مادة PP شبه بلورية. وعندما يغادر المصهور القالب ويلتقي بمجموعة الأسطوانات، فإن سرعة تبريد الصفيحة ومدى انتظامه يؤثران في بنيتها البلورية، وينعكس ذلك على الشفافية والصلابة وعلى سلوك الصفيحة حين يسخّنها عميلك للتشكيل. وتؤدي مواد تحسين الشفافية ومواد التنوية في التركيبة دورًا أيضًا، لكنها تُحدَّد قبل أن يصل الراتنج إلى الخط. أما على الخط، فإن حرارة الأسطوانات وسرعتها وكيفية ملامسة الصفيحة لها هي ما يتحكم فيه منتج الصفائح يوميًا.
التركيبة نفسها، لكن مجموعة الأسطوانات غير مستقرة: قد تخرج الصفيحة مختلفة من دفعة إلى أخرى.
عادةً ما تُغذَّى آلة التشكيل الحراري بصفيحة صواني الأغذية الرقيقة من لفة. وتحدد هذه العوامل مجتمعةً — استواء الصفيحة وجودة الحواف وعرض التقطيع وثبات شد اللف — ما إذا كانت اللفة ستتغذى بسلاسة من أولها إلى آخرها. أما الصفائح الأسمك فكثيرًا ما تُقصّ إلى صفائح منفصلة لتغذية آلات التشكيل التي تعمل بالصفائح المقطوعة.
بعد مجموعة الأسطوانات، يمكن تكوين خطوط الصفائح من Chi Chang بوحدة لتقليم الحواف والتقطيع الطولي، تليها وحدة لف أو وحدة قطع يتحكم بها الحاسوب، لتسليم لفات أو صفائح مقطوعة بحسب طريقة التشكيل لدى عملائك.
تعمل أنظمة بثق الصفائح من Chi Chang على إنتاج صفائح أحادية الطبقة أو متعددة الطبقات بالبثق المشترك بما يصل إلى 5 طبقات. وتتيح الطبقات المتعددة تركيب الطبقة الخارجية واللب كلٌّ على حدة، كأن تُخصَّص الطبقة الخارجية للمظهر واللمعان، وتُضبط طبقة اللب للصلابة أو لتكلفة المادة. ويعتمد تحديد المادة التي يمكن وضعها في أي طبقة على الاستخدام النهائي، كما يجب أن تستوفي صواني ملامسة الأغذية لوائح ملامسة الأغذية في السوق الذي تُباع فيه. ويتعين على منتج الصفائح ومالك العلامة التجارية تأكيد ذلك معًا.
تأسست Chi Chang في تاينان عام 1972، ومنذ ذلك الحين وبثق الأفلام والصفائح في صلب عملها. وبدأت التصدير إلى جنوب شرق آسيا عام 1974، ثم توسعت في الأمريكتين وأفريقيا وأوقيانوسيا، ودخلت السوق الألمانية والسوق الأوروبية الأوسع عام 1996، بوصفها أول شركة تايوانية تصدّر آلة بثق إلى ألمانيا.
تستطيع خطوط الصفائح لديها معالجة PP و PE و ABS و HIPS و PET و PC و PMMA وغيرها من المواد البلاستيكية الحرارية، لتطبيقات تمتد من صواني الأغذية إلى مستلزمات القرطاسية. فالمواد والتطبيقات تتفاوت تفاوتًا واسعًا. أما ما يتحقق منه العميل أثناء التشكيل فلا يتغير: هل تتصرف الصفيحة بالطريقة نفسها في كل مقطع وكل دفعة.
تعمل أنظمة بثق الصفائح من Chi Chang على إنتاج صفائح أحادية الطبقة أو مبثوقة بالبثق المشترك بما يصل إلى 5 طبقات. ويُخطَّط لعدد الطبقات ونسبة الطبقات بحسب المنتج النهائي.
ليس بالضرورة؛ فالأمر يتوقف على الطراز والتكوين الذي تختاره. تُدرج Chi Chang كلًّا من PP و PE و ABS و HIPS و PET و PC و PMMA ضمن المواد التي تستطيع خطوط الصفائح لديها معالجتها، لكن لكل مادة متطلبات مختلفة في تصميم اللولب والتحكم في الحرارة وتجهيز المادة. فمادة PET، على سبيل المثال، تتطلب عادةً التجفيف بهواء منزوع الرطوبة قبل البثق. وإذا كنت تخطط لتشغيل أكثر من مادة واحدة، فشارك قائمة المواد الكاملة في مرحلة التخطيط ليتمكن فريق الهندسة من تقييم التكوين المناسب.
يتوقف ذلك على طريقة التشكيل لدى عملائك: فآلات التشكيل الحراري التي تُغذَّى باللفات تستخدم اللفات، أما الآلات التي تُغذَّى بالصفائح المقطوعة فتستخدم صفائح مقطوعة. ويمكن بحث ما إذا كان الخط سينتهي بوحدة لف أم بوحدة قطع مع Chi Chang عند التخطيط للخط.
هل تقيّم خط بثق صفائح PP؟ عند التواصل، يكفي أمران للبدء: ما الذي ستتحول إليه الصفيحة (على سبيل المثال صواني الأغذية أو مستلزمات القرطاسية)، وهل يشكّل عملاؤك من لفات أم من صفائح مقطوعة. وسيناقش فريق الهندسة في Chi Chang معك من هناك بنية الطبقات المناسبة وحجم آلة البثق وتكوين وحدات ما بعد البثق ← انظر خط بثق صفائح PP من Chi Chang
نُشر هذا المقال لأول مرة في PRM-Taiwan E-News.